Máy Nghiền Trục Đôi Tái Chế Lốp Xe: Từ Lốp Nguyên Chiếc Đến Mảnh Cao Su Sạch
Lốp xe phế thải nguyên chiếc là vật liệu khó xử lý nhất trong bãi tái chế: không nghiền nát được, không nén chặt được, và lập tức bật lại ngay khi bỏ lực ép. Máy nghiền trục đôi tái chế lốp xe xé nát lốp giữa hai trục quay chậm, mô-men xoắn cao thay vì cắt một lần. Bài viết này giải thích vì sao cách này hiệu quả, cách kiểm soát cấp liệu và kích thước đầu ra, dải cao su có giá trị ra sao, và nên chọn model CTSS nào.
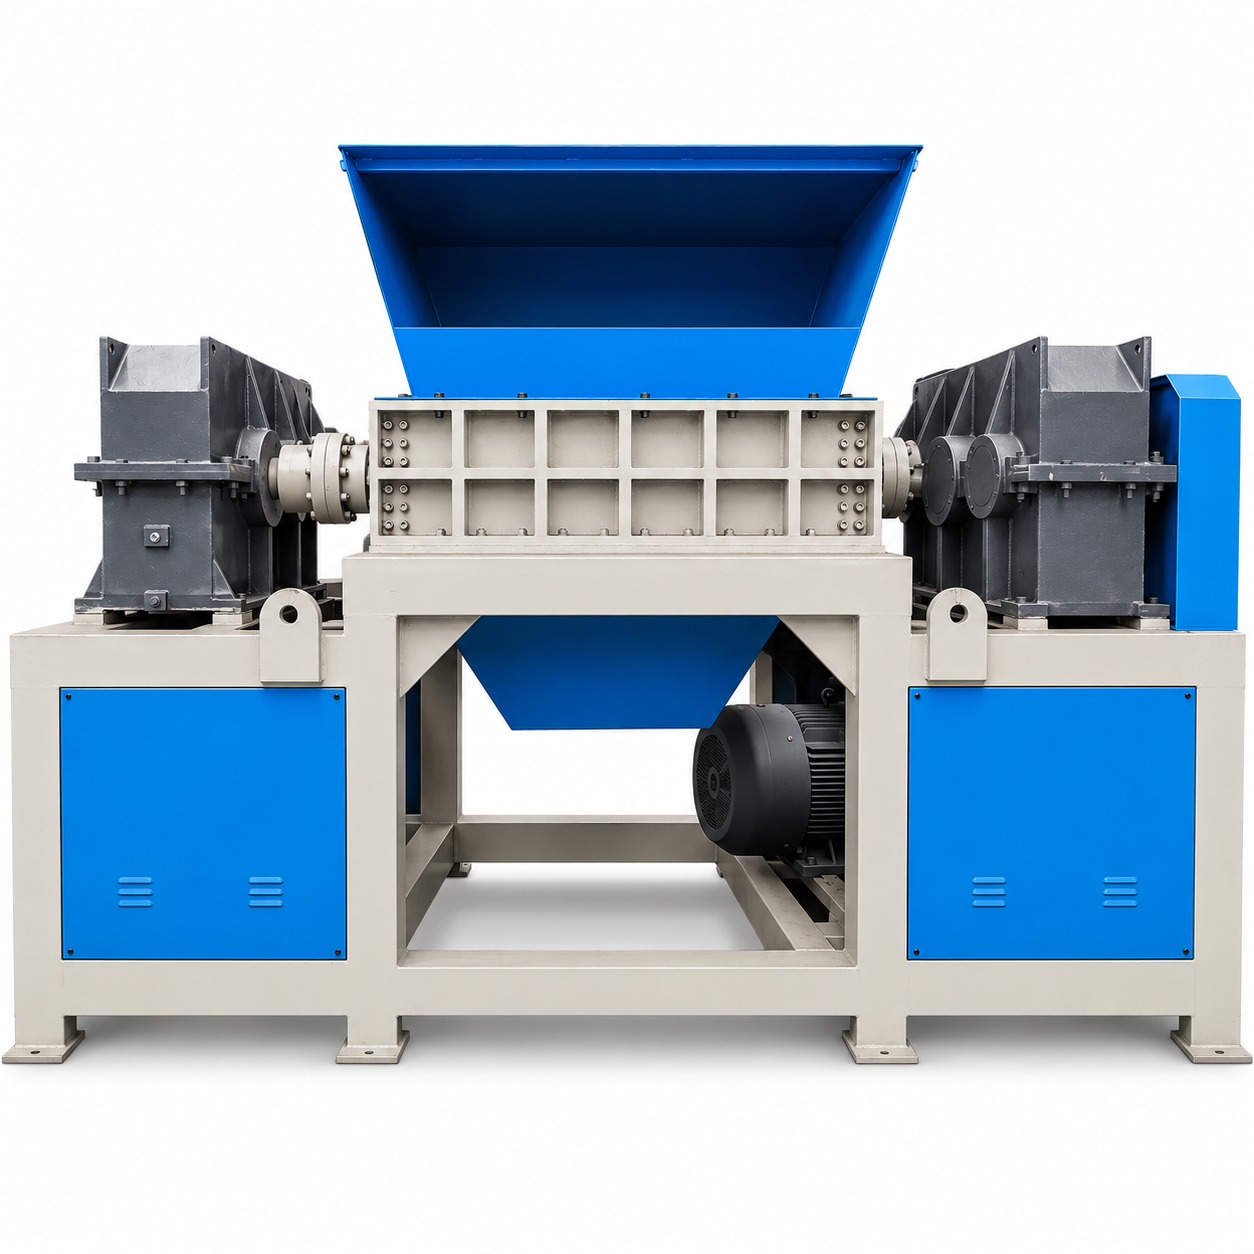
Vì Sao Lốp Xe Cần Máy Nghiền Hai Trục, Không Phải Máy Nghiền Hạt Hóa
Một lốp xe con là vật liệu tổng hợp chứ không phải khối cao su đơn nhất: bó vòng thép (bead), sợi thép trong các lớp đai, lớp vải và hỗn hợp cao su có độ đàn hồi rất cao. Máy nghiền hạt hóa một trục tốc độ cao dựa vào dao cắt va đập ở tốc độ lớn; cao su làm lệch lực va đập, còn dây thép vòng bead làm mòn, nứt cạnh dao chỉ sau thời gian ngắn vận hành.
Máy nghiền lốp xe dạng hai trục hoạt động khác hẳn. Hai trục lục giác mang các dao nhiều móc khớp cài vào nhau, quay ở tốc độ 10–20 vòng/phút. Vật liệu bị kéo vào khe hở và bị xé rách giữa các móc chứ không bị cắt gọn; mô-men xoắn lớn ở tốc độ chậm giúp lưỡi dao cắm sâu vào vật liệu thay vì bị bật ra, đồng thời tốc độ thấp giảm thiểu bụi, tiếng ồn và nhiệt.
Hiện tượng quấn quanh là lý do thứ hai. Lốp xe quấn chặt quanh bất cứ thứ gì quay tròn: trên rotor một trục, cả vỏ lốp buộc thành sợi quấn lấy trục và làm đình trệ hệ truyền động. Với hai trục, các móc ngược chiều liên tục làm sạch khe hở, nhờ đó lốp bị kéo xuống và xé rách. Tốc độ thấp kết hợp mô-men xoắn cao chính là thông số phù hợp cho cao su.
Cấp Lốp Nguyên Chiếc Hay Cắt Sơ Bộ? Cửa Nạp, Vòng Thép Và Công Suất
Lốp xe con 195/65 R15 có đường kính khoảng 630 mm; lốp tải 11R22.5 khoảng 1050 mm. Máy CTSS-1000 có cửa nạp 1000×600 mm và máy CTSS-1200 có cửa nạp 1200×800 mm, nên lốp ô tô con và xe tải nhẹ có thể cấp nguyên chiếc. Vỏ tải cỡ lớn và vỏ OTR cần cắt một bên hông hoặc chia đôi trước khi nạp.
Cắt sơ bộ là bài toán cân nhắc chứ không phải quy tắc cứng. Cách này làm tăng gấp đôi khâu bốc vác, cần thêm một máy và một công nhân, nhưng lại nâng công suất và giảm xung lực va đập tác động lên dao. Khi lốp tải hoặc vỏ OTR chiếm trên khoảng 30% lượng cấp liệu, hãy cắt sơ bộ; dưới mức đó, cấp nguyên chiếc.
Vòng thép (bead) là bộ phận dày đặc nhất của lốp và là nguyên nhân chính gây mòn dao. Nên chọn dao thép 9CrSi tôi cứng, tùy chọn cao cấp hơn là Cr12MoV hoặc H13, và luôn có một bộ dự phòng trong kho. Cấp liệu đều đặn thay vì đổ đầy phễu nạp một lúc — cấp liệu liên tục giúp tránh các đỉnh mô-men xoắn làm hỏng hộp giảm tốc.
Từ Dải Cao Su 50–150 mm Đến Sản Phẩm Cao Su Bán Được
Máy hai trục là máy nghiền sơ cấp, nên đầu ra được thiết kế thô một cách chủ đích: đường kính dao 400 mm và các đĩa dao dày 40–75 mm trên máy CTSS-1200 tạo ra dải rách và mảnh cao su không đều cỡ 50–150 mm. Bề rộng dải theo độ dày dao, được tùy chỉnh theo từng dự án.
Đầu ra thô thường chính là thứ khách hàng cần. TDF (nhiên liệu từ lốp) cho lò xi măng thường quy định cỡ 50–150 mm để cháy trên vỉ mà không rơi lọt qua, và mảnh cao su cỡ này vận chuyển, chất đống không bị cầu hóa. Với bột cao su — mặt sân thể thao, thảm, nhựa đường biến tính — các dải cao su qua máy nghiền hạt hóa xuống 10–20 mm, rồi qua máy nghiền xé (cracker mill) xuống 0.5–4 mm, có tách nam châm và tách sợi vải giữa các công đoạn.
Có ba hướng đưa sản phẩm ra thị trường. TDF có sản lượng lớn nhất, giá bán phụ thuộc nhiệt trị, độ ẩm, hàm lượng dây thép và quy cách kích thước của từng lò. Hạt và bột cao su thu về giá cao hơn mỗi tấn nhưng đòi hỏi đầu vào sạch hơn, nên tạp chất vải phải được kiểm soát ngay ở công đoạn nghiền. Thép thu hồi chiếm khoảng 10–15% khối lượng một lốp xe con; một puli nam châm trên băng tải xuất liệu nhanh chóng hoàn vốn.
Chọn CTSS-1000 Hay CTSS-1200 Cho Dây Chuyền Lốp Xe
Cả hai model nằm trong phân khúc xử lý lốp xe của dòng máy nghiền trục đôi. Máy CTSS-1000 có cửa nạp 1000×600 mm, dao 300 mm, công suất 30 kW × 2, khối lượng khoảng 4,000 kg. Máy CTSS-1200 nâng lên cửa nạp 1200×800 mm, dao 400 mm, công suất 37 kW × 2 (74 kW công suất lắp đặt), nặng 5,500 kg, kích thước đế 4000×1500×2200 mm.
Chọn CTSS-1000 cho cửa hàng lốp xe, trạm trung chuyển hoặc bãi tái chế nhỏ vận hành một ca với lốp xe con và xe tải nhẹ, công suất tới khoảng 2–3 t/h. Dao 300 mm cho dải đầu ra mảnh hơn, khung máy nhỏ gọn phù hợp mặt bằng chật hẹp.
Chọn CTSS-1200 khi cần cấp lốp tải nguyên chiếc không cắt sơ bộ, khi nhà máy chạy hai ca, hoặc khi máy nghiền hạt hóa cần nguồn cấp ổn định hơn. Công suất lắp đặt 74 kW và dao 400 mm xử lý bó vòng thép với ít lần kẹt vật liệu hơn. Cấp trên nữa, máy CTSS-1500 (90 kW × 2) và CTSS-2000 (132 kW × 2) phục vụ các dây chuyền sản lượng nhiều tấn mỗi giờ.
Quy hoạch mặt bằng quan trọng không kém việc chọn model. Điện áp tiêu chuẩn 380 V / 50 Hz, có thể tùy chỉnh; công suất lắp đặt 74 kW hút khoảng 150 A mỗi pha, nên hãy xác nhận sớm công suất máy biến áp và tiết diện cáp. Chừa 1.5 m thông thoáng cho băng tải xuất liệu và đổ nền móng phẳng. Về xử lý chất thải hữu cơ ẩm, xem tổng quan các lĩnh vực ứng dụng.
Câu Hỏi Thường Gặp
Máy nghiền trục đôi xử lý được lốp xe còn nguyên vòng thép không?
Có. Máy hai trục nhận lốp nguyên chiếc kể cả vòng thép (bead); vòng thép bị xé rách và làm dẹt thay vì bị cắt, dây thép rời sau đó được tách bằng nam châm ở công đoạn sau. Mài mòn tập trung ở vùng bead, vì vậy hãy chọn dao 9CrSi và chuẩn bị sẵn bộ dao dự phòng tại xưởng.
Máy nghiền lốp xe cho kích thước đầu ra cỡ nào?
Với đường kính dao 400 mm và đĩa dao 40–75 mm, dải rách đầu ra cỡ 50–150 mm. Muốn mảnh hơn cần thêm máy nghiền hạt hóa và máy nghiền bột. Bề rộng dải phụ thuộc chủ yếu vào độ dày dao chứ không phải tốc độ trục.
Một giờ máy CTSS-1200 xử lý được bao nhiêu lốp xe?
Với lốp xe con, thường 3–6 t/h, tương đương khoảng 350–700 chiếc nặng 8–9 kg mỗi chiếc, tùy kích thước mảnh, cách cấp liệu và nhịp vận hành của công nhân. Lốp tải chậm hơn tính theo chiếc. Chúng tôi xác nhận con số này bằng chạy thử trên chính vật liệu của bạn.
Nghiền lốp xe có cần nước hay hệ thống chống bụi không?
Ở tốc độ 10–20 vòng/phút, quy trình chạy khô và phát rất ít bụi bay; các vấn đề thực tế là vụn cao su rơi trên sàn và mùi từ vỏ lốp bẩn. Băng tải xuất liệu có mái che, quét dọn sàn thường xuyên và một điểm rửa là đủ.
Tái chế lốp xe chỉ hiệu quả khi nhà máy làm đúng ngay công đoạn nghiền sơ cấp. Máy được chọn đúng hỗn hợp vỏ lốp sẽ hấp thụ lốp nguyên chiếc với nhịp độ ổn định, giữ bề rộng dải đúng quy cách của lò hoặc máy nghiền hạt hóa, và giúp chi phí dao cắt dễ dự đoán.
Nếu bạn đang triển khai một dây chuyền tái chế lốp xe, hãy gửi cho chúng tôi cơ cấu loại vỏ, kích thước đầu ra mục tiêu và lịch ca làm việc. Chúng tôi sẽ chọn máy nghiền trục đôi tái chế lốp xe phù hợp với nhiệm vụ, báo các phương án thép làm dao và gửi video chạy thử với vật liệu tương tự.
Cần một máy nghiền trục đôi tái chế lốp xe?
So sánh các model và yêu cầu máy nghiền trục đôi tái chế lốp xe báo giá trực tiếp từ nhà máy, xem toàn bộ danh mục sản phẩm, hoặc liên hệ kỹ sư của chúng tôi qua WhatsApp với loại lốp và sản lượng mỗi ngày của bạn.