Deshidratación de pasta de papel con prensa de tornillo: consistencia, capacidad y recuperación de fibra
En una fábrica de papel, el agua es el producto que se paga dos veces: una para mover la fibra y otra para retirarla. Una corriente de pasta con un 3 % de consistencia contiene unas 32 toneladas de agua por cada tonelada de fibra. Espesar esa corriente hasta el 30 % reduce el agua acompañante a 2,3 toneladas: una disminución de más del 90 % en la masa que hay que bombear, almacenar, transportar o evaporar.
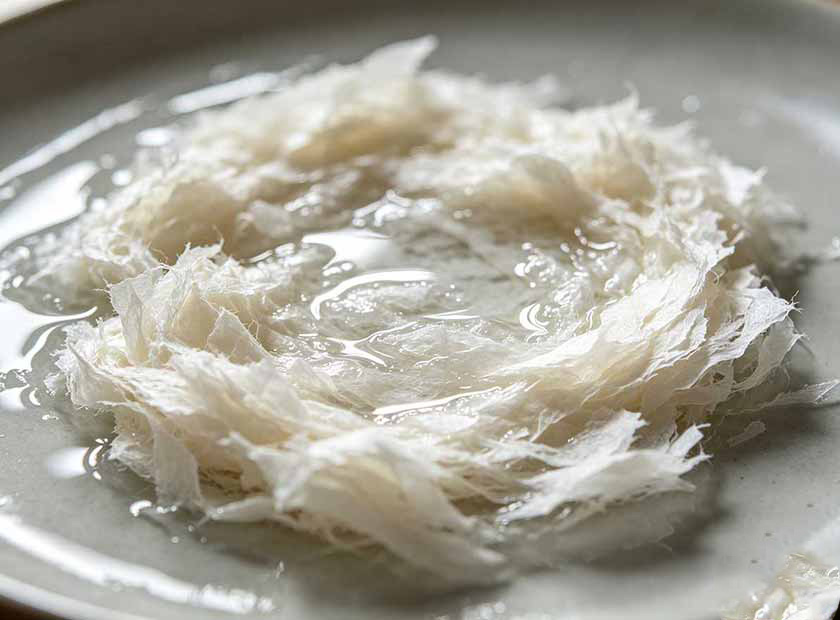
Una prensa de tornillo realiza ese espesado de forma mecánica, continua y con una huella que cabe dentro de una zona de preparación de pasta existente. No es una idea nueva en las fábricas de pasta, pero a menudo se especifica mal, porque el comprador compara máquinas solo por caudal cuando los resultados dependen en realidad de la consistencia, del tipo de fibra y de la elección de tamiz. Esta guía repasa esas tres variables, ofrece cifras de capacidad por tipo de pasta y explica qué ocurre con la fibra dentro de la máquina.
Por qué las fábricas de pasta deshidratan antes que nada
La pasta llega del pulpado, del tamizado o del lavado como una suspensión diluida. Antes de refinar, mezclar, almacenar o formar la hoja, la consistencia debe subir a un nivel manejable. Hasta que eso ocurre, cada etapa posterior maneja agua en lugar de fibra: los tanques están sobredimensionados, los agitadores van sobrecargados y el transporte entre plantas mueve una suspensión que es un 95 % agua.
La economía se ve más fácilmente en el transporte y el secado. Una fábrica que mueve pasta entre naves o a una planta de transformación exterior paga por tonelada de material húmedo, y puede que solo un tercio de ese tonelaje sea fibra. En el secado, cada kilogramo de agua que entra en el secadero hay que evaporarlo, y la evaporación es la etapa más intensiva en energía de la fábrica. La deshidratación mecánica retira el agua libre con una fracción pequeña del coste energético del secado térmico, así que cuanto más agua se retire mecánicamente, mejor será el balance energético de toda la línea.
La consistencia, en términos sencillos
La consistencia es el porcentaje de fibra seca en estufa de una suspensión de pasta. Las fábricas la usan como lenguaje común entre el pulpado, la preparación de pasta y la máquina de papel, y los rangos son bastante estándar:
| Rango | Consistencia | Equipos típicos | Características de manipulación |
|---|---|---|---|
| Baja consistencia | Menos de 3,5 % | Bombas centrífugas, tamices, depuradores | Bombeable, pero grandes volúmenes y alto coste de transporte |
| Consistencia media | 8–15 % | Bombas de consistencia media, espesadores de discos, torres de consistencia media | Bombeable con equipos especializados; el almacenamiento se vuelve práctico |
| Alta consistencia | Más de 20 % | Prensas de tornillo, prensas de doble tela, refinos de alta consistencia | Apilable o transportable; agua libre mínima |
Una prensa de tornillo se sitúa en el límite entre consistencia media y alta. Recibe una alimentación que suele estar entre el 2 % y el 8 % y entrega una descarga que normalmente va del 25 al 40 %, según la pasta. Eso basta para que el material sea transportable, almacenable sin sedimentar y económico de mover.
Qué cuesta realmente la consistencia
La tabla siguiente convierte la consistencia en la cifra que importa para la logística y el secado: cuánta agua viaja con cada tonelada de fibra seca.
| Consistencia | Agua por tonelada de fibra seca | Agua por 100 t/día de pasta seca | Significado práctico |
|---|---|---|---|
| 2 % | 49,0 t | 4.900 t/día | Esencialmente una suspensión diluida; domina el bombeo |
| 3 % | 32,3 t | 3.233 t/día | Pasta lavada típica de un espesador |
| 5 % | 19,0 t | 1.900 t/día | Alimentación típica de preparación de pasta |
| 10 % | 9,0 t | 900 t/día | Consistencia media; el almacenamiento es viable |
| 20 % | 4,0 t | 400 t/día | Alta consistencia; transportable |
| 30 % | 2,33 t | 233 t/día | Descarga de prensa de tornillo en la mayoría de pastas |
| 35 % | 1,86 t | 186 t/día | Extremo superior para fibra virgen de buen drenaje |
El salto del 3 % al 30 % no reduce el agua diez veces, la reduce catorce, porque la relación es hiperbólica. Por eso la primera etapa de espesado aporta el mayor ahorro, y por eso una prensa de tornillo colocada inmediatamente después del lavado o del tamizado suele amortizarse más rápido que cualquier otra inversión en deshidratación de la fábrica.
Cómo espesa la pasta una prensa de tornillo
La pasta entra en una tolva y cae en una cesta tamiz cilíndrica de alambre en cuña. Un tornillo de paso variable gira lentamente dentro de la cesta, transportando la fibra hacia delante. Ocurren tres cosas en secuencia:
- Drenaje por gravedad. En la primera sección, el agua libre cae por el tamiz por su propio peso. Esto retira el grueso del agua antes de aplicar presión alguna, y por eso la superficie de tamiz abierta en la sección de entrada importa más que la fuerza de compresión.
- Compresión. A medida que se estrecha el paso del tornillo, el manto de fibra se comprime contra el tamiz. El agua sale forzada por el alambre en cuña y el manto forma un tapón en movimiento que actúa a su vez como filtro.
- Cizalladura y descarga. El tapón se empuja contra una restricción de descarga — un cono, una placa con muelle o un restrictor neumático — que fija la sequedad final. El tapón continuo sella la descarga, de modo que la máquina se comporta como un recipiente a presión sin necesitarlo.
Esto es mecánicamente distinto de un espesador de discos o de un espesador por gravedad, que se basan en la sedimentación y en una malla para drenar el agua libre. Esas máquinas se quedan en un 8–12 % de consistencia porque la gravedad sola no puede retirar el agua retenida dentro del manto de fibra. La prensa de tornillo puede ir más lejos porque aplica presión a ese manto.
Dónde encaja una prensa de tornillo en una línea de pasta
| Posición en la línea | Consistencia típica de entrada | Consistencia de descarga | Objetivo |
|---|---|---|---|
| Tras pulpado y lavado | 3–5 % | 25–35 % | Reducir volumen de transporte y almacenamiento antes de preparar la pasta |
| Antes del refinado | 4–6 % | 25–32 % | Alimentación estable en consistencia para refino de alta consistencia |
| Línea de fibra reciclada (OCC, ONP, MOW) | 3–6 % | 25–38 % | Espesar pasta tamizada; reducir volumen de almacén |
| Pulpa moldeada y productos de fibra | 2–5 % | 28–38 % | Concentrar la pasta antes del conformado; recuperar fibra de recortes |
| Rechazos y colas | 2–6 % | 25–45 % | Deshidratar tamizados y rechazos ligeros para manipulación y recuperación |
| Preparación de pasta de mercado | 4–8 % | 30–40 % | Subir la consistencia antes del secado o del enfardado |
La adaptación más habitual es después de la etapa de lavado en una línea de fibra reciclada. Las fábricas que ya tienen un espesador de discos suelen añadir una prensa de tornillo aguas abajo en lugar de sustituirlo, porque el espesador de discos maneja el gran volumen a bajo coste y la prensa lleva la pasta espesada a una consistencia que puede ir directamente a almacenamiento.
Qué ocurre con la fibra dentro de la máquina
La pasta no es un sólido genérico. Su valor depende de la longitud de fibra, la finura y el contenido de finos, y un equipo de deshidratación que dañe cualquiera de ellos puede costar más de lo que ahorra. La prensa de tornillo es comparativamente suave, por tres razones:
- Baja velocidad de giro. El tornillo gira a unas pocas revoluciones por minuto, así que la cizalladura aplicada a la fibra es mucho menor que en una bomba centrífuga o en un refino de alta velocidad. La longitud de fibra y la finura se conservan en gran medida a través de la máquina.
- Sin vacío ni zona de alta presión. A diferencia de un filtro de vacío o de una prensa de alta presión, el tornillo comprime el manto de forma progresiva, lo que evita la compactación brusca que colapsa la estructura de la fibra y genera finos.
- Tiempo de residencia controlado. La pasta pasa entre 30 y 120 segundos en la cesta, y la restricción de descarga puede ajustarse ante un cambio de composición sin cambiar el tamiz.
La única pérdida inevitable son los finos. Las partículas menores que la abertura del tamiz pasan al filtrado, y con un tamiz de 0,5 mm eso incluye la mayor parte de la fracción de finos y parte de las cargas. No es un defecto: es el mecanismo por el que la máquina deshidrata. Por eso el filtrado no es agua residual, sino una corriente diluida de fibra que debe volver al sistema de agua blanca o a la cabecera del proceso en lugar de ir al desagüe.
| Tipo de pasta | Características de fibra | Qué esperar en una prensa de tornillo |
|---|---|---|
| OCC (cartón ondulado usado) | Corta, rígida, buen drenaje | Drenaje rápido, 30–38 % de descarga, pocos finos |
| ONP / MOW (periódico, oficina mixta) | Longitud mixta, muchas cargas | Buen drenaje, 28–35 %; vigile las cargas en el filtrado |
| Pasta química virgen (kraft) | Larga, resistente, flexible | Excelente formación de torta, 30–40 % |
| Pasta mecánica (TMP, pasta de piedra) | Muchos finos, baja resistencia | Drenaje más lento, 22–30 %, necesita tamiz más fino |
| Pasta de bambú | Larga, rígida, sílice alta en algunos grados | Buen drenaje, 28–36 %; vigile el desgaste del tamiz |
| Pasta de bagazo | Contenido de médula, longitud variable | Desmedulado previo; 25–33 % con tamiz moderado |
| Pasta soluble | Muy pura, fibra corta | Alto valor; minimice la pérdida de finos con tamiz más fino |
Las pastas mecánicas son el caso difícil. El alto contenido de finos ciega el tamiz con más rapidez, el drenaje es más lento y la consistencia de descarga alcanzable es menor. Si una fábrica trabaja una mezcla de pasta kraft y mecánica, la máquina debe dimensionarse con la fracción mecánica y el tamiz elegirse por el contenido de finos, no por la media.
Ajustar el tamiz y la restricción de descarga
Dos ajustes determinan el resultado con una pasta concreta: la abertura del tamiz y la contrapresión en la descarga.
Un tamiz de alambre en cuña de 0,5 mm es el punto de partida habitual para pasta. Retiene la fibra larga y deja pasar finos y cargas, y produce una consistencia de descarga entre el veintitantos y la mitad de los treinta en la mayoría de composiciones. Ir más fino — 0,3 mm — mejora la retención de fibra y la claridad del filtrado, pero reduce la capacidad de forma acusada y aumenta el riesgo de cegamiento con pasta mecánica. Ir más grueso — de 0,75 a 1,0 mm — eleva la capacidad y encaja con OCC, a costa de más fibra en el filtrado.
La contrapresión controla la sequedad final. Aumentarla produce una torta más seca y un tapón más firme, hasta el punto en que el par del motor se convierte en el límite o el manto se vuelve impermeable y el agua ya no puede escapar. En pasta, el rango útil suele ser más estrecho que en fibra agrícola: más allá de cierta presión, la energía extra produce calor y compactación en lugar de retirada de agua. Ajuste la restricción mirando el caudal de filtrado, no solo la consistencia de descarga.
Capacidad: piense en toneladas de pasta seca, no en metros cúbicos
Los proveedores citan el caudal volumétrico porque así se dimensionan la entrada y el tornillo. Las fábricas presupuestan en toneladas de pasta, normalmente seca al aire o seca en estufa por día. La conversión necesita la consistencia de entrada, porque la misma máquina maneja tonelajes muy distintos al 3 % y al 6 %.
| Modelo | Caudal de pasta (m³/h) | Pasta seca con 4 % de entrada (t/día) | Pasta seca con 6 % de entrada (t/día) |
|---|---|---|---|
| CTYZ-160 | 0,5–1 | 0,5–1,0 | 0,7–1,4 |
| CTYZ-200 | 2–5 | 1,9–4,8 | 2,9–7,2 |
| CTYZ-300 | 5–10 | 4,8–9,6 | 7,2–14,4 |
| CTYZ-400 | 10–15 | 9,6–14,4 | 14,4–21,6 |
| CTYZ-500 | 15–20 | 14,4–19,2 | 21,6–28,8 |
| CTYZ-600 | 20–30 | 19,2–28,8 | 28,8–43,2 |
Merece la pena aplicar dos correcciones. Primera: la densidad de la pasta no es exactamente 1,0; con un 4 % de consistencia es suficientemente aproximada para planificar, pero con consistencias mayores la densidad del manto y la eficiencia volumétrica del tornillo reducen el caudal efectivo. Segunda: las cifras suponen una composición de buen drenaje. Con pasta mecánica o pasta con muchos finos, reduzca un 20–30 %.
Filtrado, agua blanca y recuperación de fibra
El filtrado que sale de una prensa de pasta suele contener un 0,2–1,0 % de sólidos en suspensión, en su mayoría finos y cargas. Esa corriente tiene valor y tiene destino:
- Retorno al sistema de agua blanca. La opción más sencilla y la que mantiene cerrado el balance de agua de la fábrica. Los finos se recuperan aguas abajo con un recuperador o un filtro de discos.
- Retorno a la cabecera de la línea. Cuando el filtrado es diluido y el proceso tolera la carga recirculante, devolverlo antes del espesador recupera la fibra sin equipo adicional.
- Reutilización como agua de dilución. En una línea de preparación de pasta, el filtrado clarificado suele ser apto para diluir en la tina de máquina, lo que reduce la captación de agua nueva.
- Vertido a tratamiento de efluentes. La última opción, y la que cuesta dinero. Debe ser una decisión consciente y no algo por defecto.
Acertar con esto vale más que la propia máquina en algunas fábricas. Una prensa cuyo filtrado va al desagüe está tirando fibra y cargando la depuradora; la misma máquina con el filtrado devuelto al recuperador recupera la mayor parte de esa fibra y cierra parte del circuito de agua.
Comparación con otros equipos de espesado
| Tecnología | Consistencia de descarga | Huella | Pérdida de fibra | Notas |
|---|---|---|---|---|
| Espesador por gravedad / tamiz inclinado | 3–6 % | Grande | Moderada | Barato y sencillo, solo baja consistencia |
| Espesador de discos | 8–12 % | Media a grande | Baja a moderada | Buen espesado en bloque; no alcanza alta consistencia |
| Prensa de tornillo | 25–40 % | Pequeña | Baja | Continuo, poca energía, tolera oscilaciones de consistencia |
| Prensa de doble tela | 30–45 % | Media | Baja | Mayor inversión; operación más compleja |
| Filtro de tambor a vacío | 18–28 % | Grande | Moderada | Mucha energía; prácticamente superado para espesar pasta |
La prensa de tornillo se gana su lugar por tres motivos: alcanza una consistencia que los equipos por gravedad no logran, lo hace en una huella pequeña y tolera las variaciones de alimentación que se dan en una fábrica real. La prensa de doble tela alcanza una consistencia algo mayor, pero cuesta más y exige más atención. Donde una fábrica necesita la máxima sequedad posible antes del secado, la prensa de doble tela puede justificarse; para el espesado general antes del almacenamiento o del refinado, la prensa de tornillo suele ser la opción más económica.
Notas de instalación y operación
La mayoría de los problemas de una prensa de pasta se originan fuera de la máquina. Estos son los puntos que conviene diseñar desde el principio:
- Alimente con la bomba adecuada. Use una bomba de baja cizalladura — de cavidad progresiva o de consistencia media — en lugar de una centrífuga que forma cuerdas y daña la fibra. Disponga una pequeña tina de regulación para que la máquina trabaje a ritmo estable.
- Controle la consistencia de alimentación. La prensa tolera variación, pero rinde mejor entre el 2 % y el 8 %. Por encima del 8 % la pasta puede no fluir de forma uniforme a la cesta; por debajo del 2 % la máquina maneja agua y el caudal se hunde. El agua de dilución con una válvula de caudal controlado es la solución habitual.
- Nunca la haga funcionar en seco. Una prensa sin alimentación desgasta con rapidez el tamiz y la hélice. Enclave el accionamiento con un detector de alimentación o un interruptor de nivel en la tolva.
- Disponga agua de lavado a alta presión. El cegamiento del tamiz es la principal causa de caída de capacidad. Una barra de pulverización a 4–6 bar en toda la longitud de la cesta, usada en cada parada, recupera la superficie abierta.
- Vigile el contenido abrasivo. La arena y, en líneas de bambú o bagazo, la sílice aceleran el desgaste del tamiz y de la hélice. Especifique recubrimiento duro y tenga un tamiz de repuesto.
- Planifique la descarga. La pasta al 30 % de consistencia es rígida. Confirme la altura de descarga respecto al transportador o a la tolva y disponga un dispositivo de desmenuzado si el tapón tiende a formar puentes.
La economía del espesado de pasta
Un proyecto de deshidratación de pasta suele tener tres retornos, y las fábricas tienden a subestimar el segundo y el tercero:
- Transporte y almacenamiento. Mover pasta al 30 % en lugar del 4 % reduce la masa manejada unas siete veces. Para una fábrica que mueve pasta entre plantas, suele ser el mayor ahorro individual.
- Energía de secado. Cada tonelada de agua retirada mecánicamente es una tonelada que no hay que evaporar. El ahorro depende del secadero, pero la deshidratación mecánica suele ser un orden de magnitud más barata por tonelada de agua retirada.
- Recuperación de fibra. Devolver el filtrado al recuperador en lugar de al desagüe recupera fibra que de otro modo sería una pérdida de compra y una carga de efluente.
Frente a esto están la máquina, su consumo eléctrico (normalmente 15–40 kWh por tonelada de pasta seca, según el modelo y la composición), el agua de lavado y la sustitución de tamices. En la mayoría de las líneas de fibra reciclada, los ahorros de transporte y secado por sí solos cubren la inversión en uno a tres años, antes de contar la recuperación de fibra.
Preguntas frecuentes
¿Qué consistencia alcanza una prensa de tornillo con pasta de papel?
La mayoría de las pastas alcanzan un 25–38 % de consistencia de descarga, con el kraft virgen en el extremo alto y la pasta mecánica en el bajo. La cifra exacta depende de la longitud de fibra, el contenido de finos, la abertura de tamiz y el ajuste de la restricción de descarga.
¿Daña la prensa de tornillo la fibra?
Es un equipo de baja cizalladura que gira a unas pocas revoluciones por minuto y conserva la longitud de fibra y la finura mucho mejor que una bomba centrífuga o un refino de alta velocidad. La pérdida medible son los finos que pasan por el tamiz al filtrado, y esos pueden recuperarse del sistema de agua blanca.
¿Puede sustituir a un espesador de discos existente?
Puede, pero muchas fábricas mantienen el espesador de discos para el espesado en bloque y añaden una prensa de tornillo aguas abajo para alcanzar alta consistencia. Esa combinación usa cada máquina donde es más eficiente y suele ser más barata que sustituir el espesador de discos por completo.
¿Qué abertura de tamiz debo usar para pasta?
0,5 mm es el punto de partida normal. Use 0,3–0,4 mm cuando importen la retención de fibra y la claridad del filtrado y la pasta drene bien; use 0,75–1,0 mm para OCC y otros grados de drenaje rápido cuando la prioridad sea la capacidad.
¿Cómo se calcula la capacidad para pasta?
La máquina se dimensiona en volumen, en m³/h, pero las fábricas deberían presupuestar en toneladas de pasta seca por día, lo que depende de la consistencia de entrada. Un modelo que maneja 10 m³/h entrega aproximadamente 9,6 t/día de pasta seca con un 4 % de entrada y 14,4 t/día con un 6 %.
¿El filtrado tiene que ir a efluentes?
No debería. El filtrado suele llevar un 0,2–1,0 % de sólidos en suspensión, en su mayoría finos y cargas, y su sitio está en el sistema de agua blanca, en la cabecera de la línea o como agua de dilución. Mandarlo al desagüe pierde fibra y añade carga a la depuradora.
Conclusiones
La deshidratación de pasta de papel premia una especificación construida sobre tres cifras: consistencia de entrada, consistencia objetivo y tipo de fibra. Acierte con esas y la máquina responde. Una prensa de tornillo lleva la mayoría de las pastas del 3–6 % al 25–38 % de forma continua, en una huella pequeña, con poca energía y sin dañar la fibra.
Si puede indicarnos el tipo de pasta, la consistencia de entrada, la consistencia objetivo y el tonelaje diario, le recomendaremos un modelo y un tamiz, y le daremos un rango esperado de consistencia de descarga y de sólidos en el filtrado para su composición.
Envíenos el tipo de pasta, la consistencia de entrada y la consistencia objetivo y dimensionaremos una máquina.
Consulte a nuestros ingenieros por WhatsApp para elegir el modelo y recibir una cotización sin compromiso.